Производи



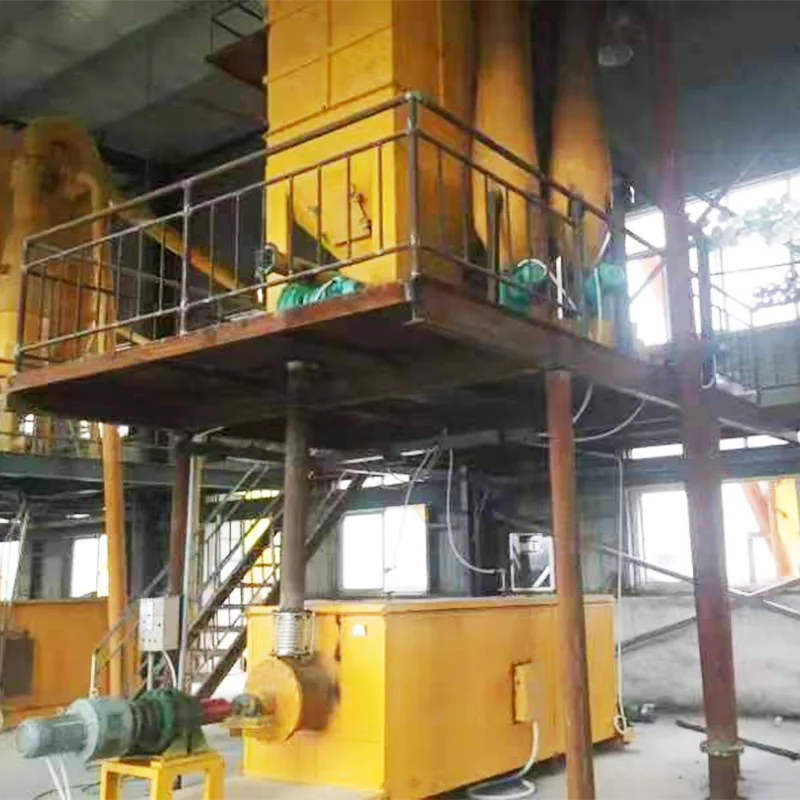
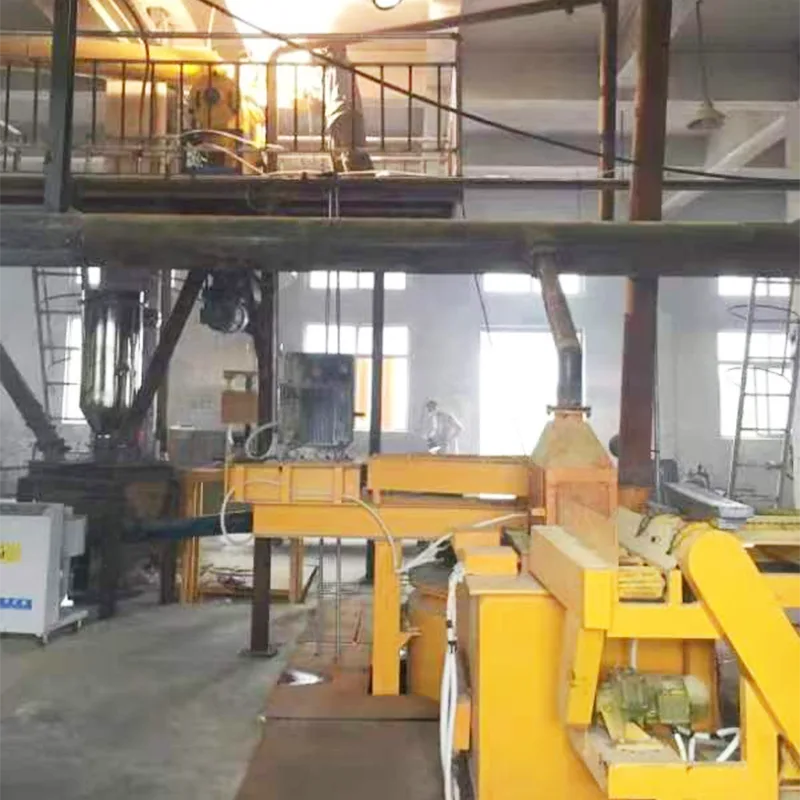
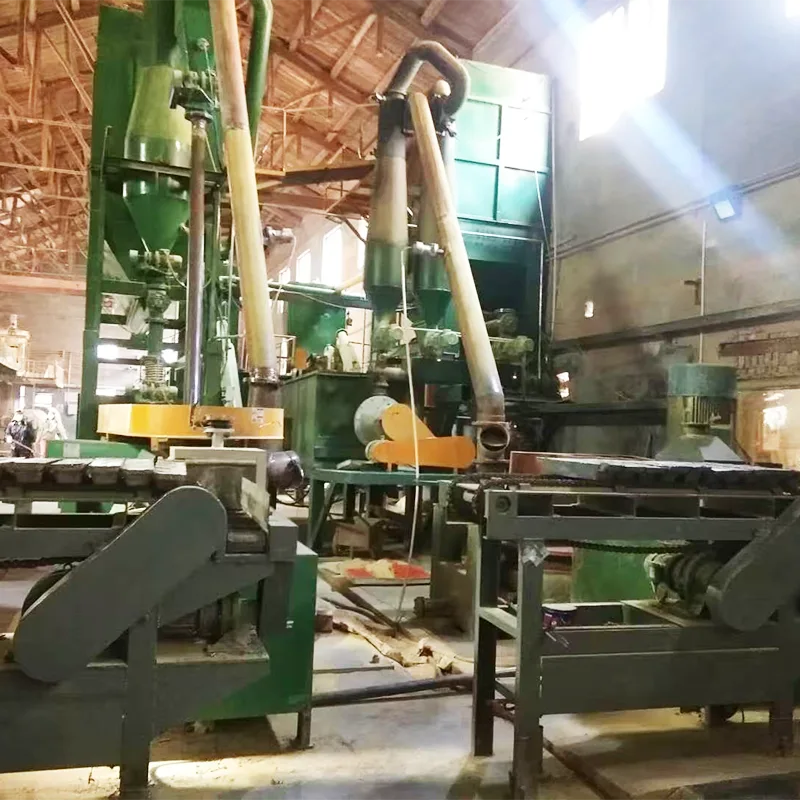
Нова жута опрема за производњу линије
Ронгсхенг је угледан кинески произвођач и добављач са годинама искуства Специјализација за нову производњу жуте производње производње линије. Надамо се да ћемо успоставити комерцијалне везе са вама.
Пошаљи упит
Опис производа
У конкурентној индустрији за прераду олова, нова жута опрема за производњу водства истиче се као врхунско решење дизајнирано да оптимизује ефикасност, смањи трошкове и побољшава квалитет производа. Ова опрема је посебно прилагођена производњи производа заснованих на олову, осигуравајући неприметни и високи процес приноса. Испод, пружамо детаљан преглед параметара производа, карактеристика и користи, заједно са техничким спецификацијама које ће вам помоћи да донесете информисану одлуку.
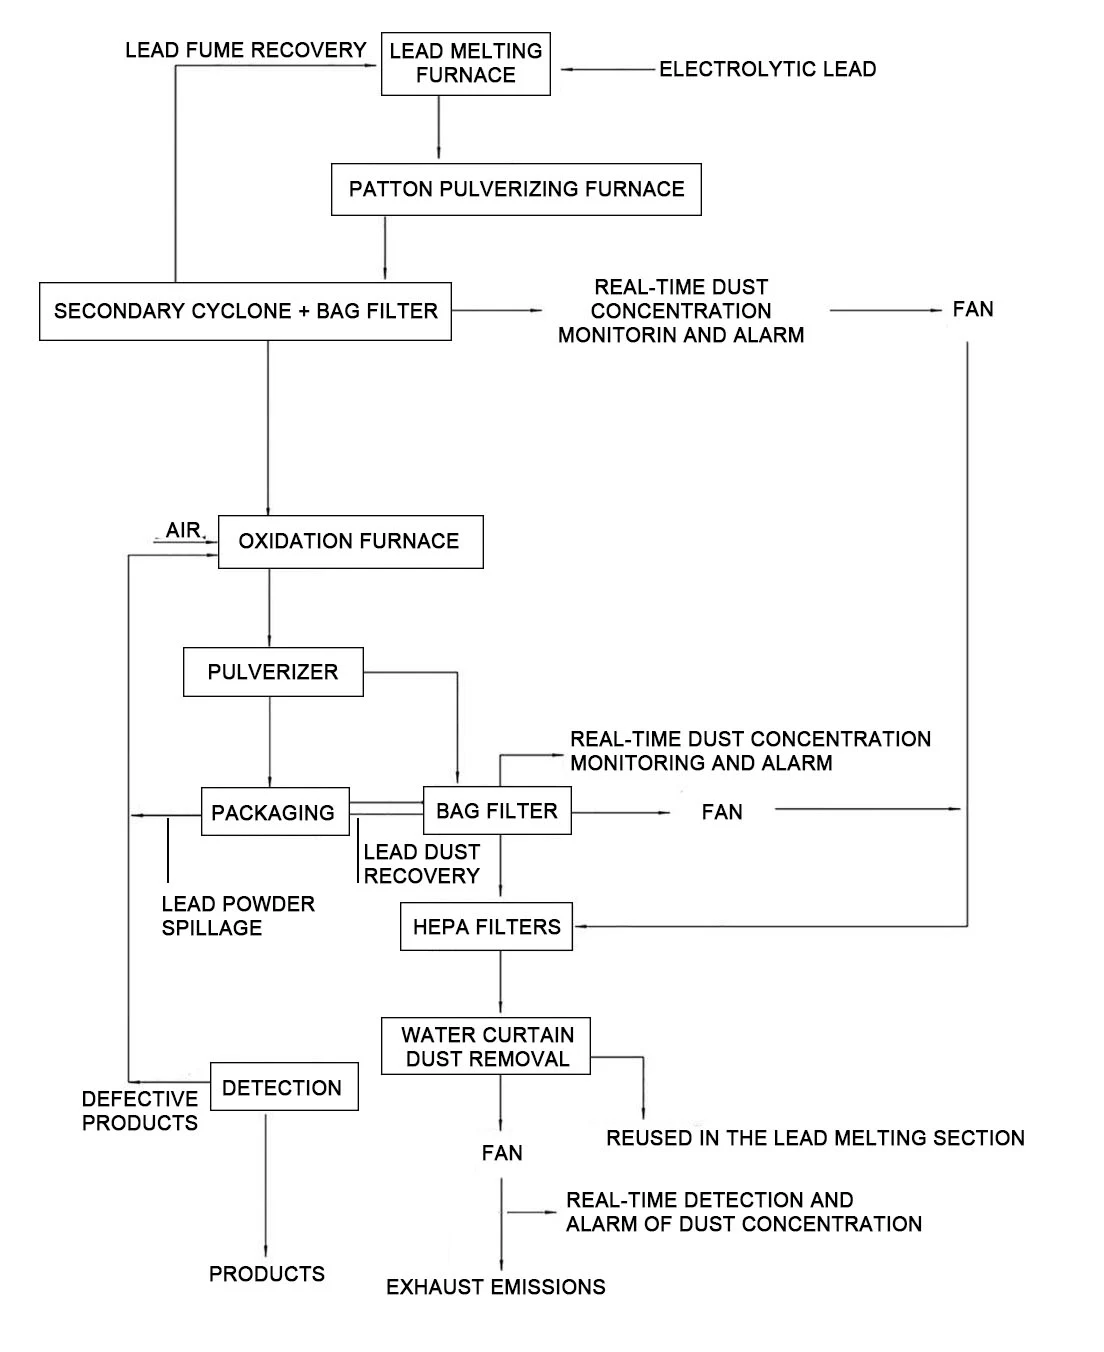
Процес је описан на следећи начин:
(1) Електролитичка пећ за топљење
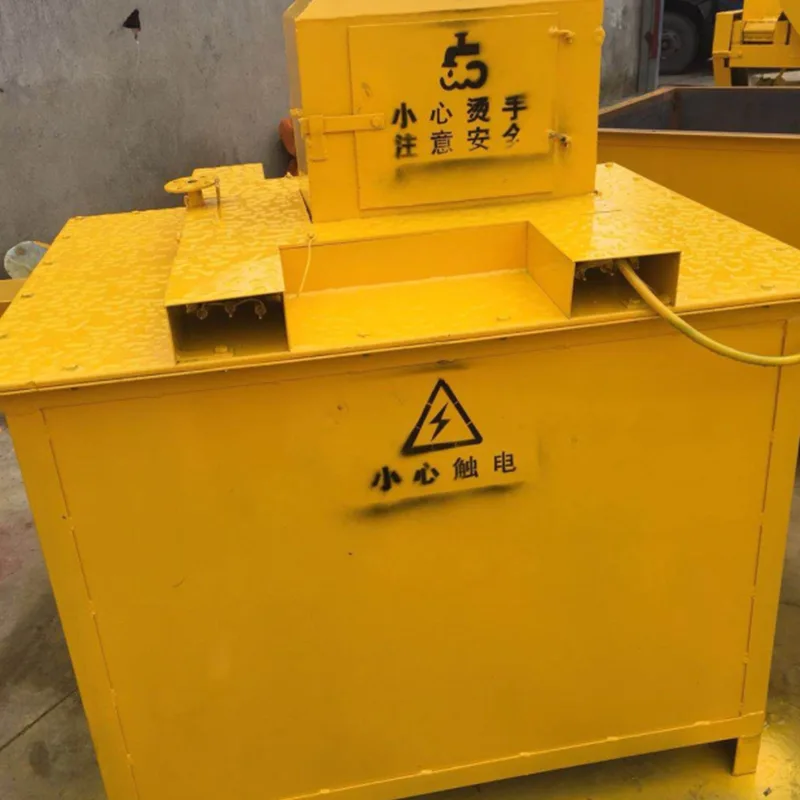
Прво, електролитичка олово се ручно пребацује на песку за топљење оловне воде. Пећ је загревана до приближно 500 ° Ц (користи се електрично гријање током процеса топљења олова). Електролитички олов се затим растопље у течни облик и нахрани у Бартон машину за производњу праха. Процес топљења олова у потпуности је приложен, а током процеса се генерише мала количина оловног дима и главне шљаке.
У топљивој пећи о топљеној линији жуте производне линије пројеката, оловни дим се третира филтерима са врећама пре него што се храни у систем уклањања воде за раствор воде. Издувни гас се испушта кроз 20-метарски издувни гас. Оловни дим и прашина заробљени након што се торба филтрима нахрани у песку за топљење олова за поновну употребу.
Систем уклањања водене завесе у води се редовно исуше и шаље на производну станицу за пречишћавање отпадних вода за лечење.
(2) Бартон машина производи прах и колектор прашине прикупља прах.
Оловни прах је активни материјал који се користи у производњи плоча за батерије за оловне киселине. То је прашкаста зрнаста супстанца металног оловног оловног прекривеног слојем ПБО-а. Формира се из чистог вођења кроз специфични топлотни оксидациони процес. Течност која тече из пећи за топљење олова хлади и гранулат, а растопљени водич улази у Бартон пећи.
Процес производње углавном укључује прво топљење чистог олова, а затим омогућавање растопљеног водства да прелива у барттонску пећ у различитости природних притиска.
Оксид олова је пре свега тетрагоналан, са просечним пречником честица отприлике 2 уМ и површине од приближно 2,4-2,8 м2 / г. Оловни прах након почетне оксидације преноси се на заштиту оксидације преко Јиаолонг транспортера кроз секундарни циклонски сепаратор и канал за филтрирање торби. Ова производна линија садржи индуковану нацрт нацрта на јединици циклона и торби. И машине за оловни прах и колекционар прашине раде на негативном притиску. Задржани вод из циклона сепаратора и филтера за врећи преноси се на оксидациона пећ, заједно са почетним оксидационим прахом. (3) Оксидација у животињској пећи
Оксидациона пећ се одржава на температури од 680-700 ° Ц (загревана угљем током оксидационог процеса). Прашак за оловни оксид (који такође садржи неку олову) произведени у процесу прашине је печен и даљњи оксидисан. Процес оксидације се непрекидно меша (континуирана производња). Олово окружено оловом оксидом ствара оксидационо окружење, омогућавајући оксидацију да се догоди. Реакција на крају даје изузетно чисто жуте олово. Оксидни производ се индиректно охлади системом за хлађење воде, брзо хлађењем на испод 100 ° Ц. Затим улази у затворену посуду за мешање и преноси се до пулверизатора. Процес оксидације у оксидационој пећи је потпуно приложени поступак са улазном ваздушном доводом на крају хране, што резултира генерацијом без оловног дима или прашине. ⑷ Гридање и паковање производа
Октовани оксид произведен калцинацијом у оксидационој пећи је мешавина грудица и прахова. Према стандардима квалитета за жути вођство, произвођачи имају посебне захтеве за жуту величину честица водеће честица. На пример, остатак на сито (користећи сито 180 месх) мора бити ≥1,5%. Стога, сирови производ из оксидационе пећи мора бити усисаван пре паковања и пошиљке. Инфомација у празници је потпуно запечаћена и одржавана на собној температури.
Паковање производа се врши ручно. Прах може пасти током процеса паковања, генерисање мале количине оловне прашине. Ово се сакупљају заједно са главном прашином од процеса пулвирања кроз уређај за прикупљање гаса и нахрањен у филтер за врећице. Након третмана, улази у систем уклањања воде за раствор за завјесност, са испуштањем издувних гаса који се отпушта кроз одвод из испуха 20 метара. Главна прашина заробљена филтром за врећи враћа се у процес паковања за препакивање. Процес пребацивања врећица за паковање резултира неким просипањем прашкастог учвршћења воде. То ће се редовно прикупљати и вратити у оксидациони поступак за поновну оксидацију, на крају побољшање квалитета производа и избегавање одлагања опасног отпада.
Вода се ретко користи за чишћење пода унутар постројења; Уместо тога, користи се усисавање. Будући да трансфери између различитих радних делова пројекта пре свега користе механичке преношене и запечаћене операције, ручно просипање је минимално, што је резултирало минималним оловом на биљном поду. Мала количина оловног праха прикупљеног након чишћења се затим поново користи у процесу оксидације.
Жути процес производње олова
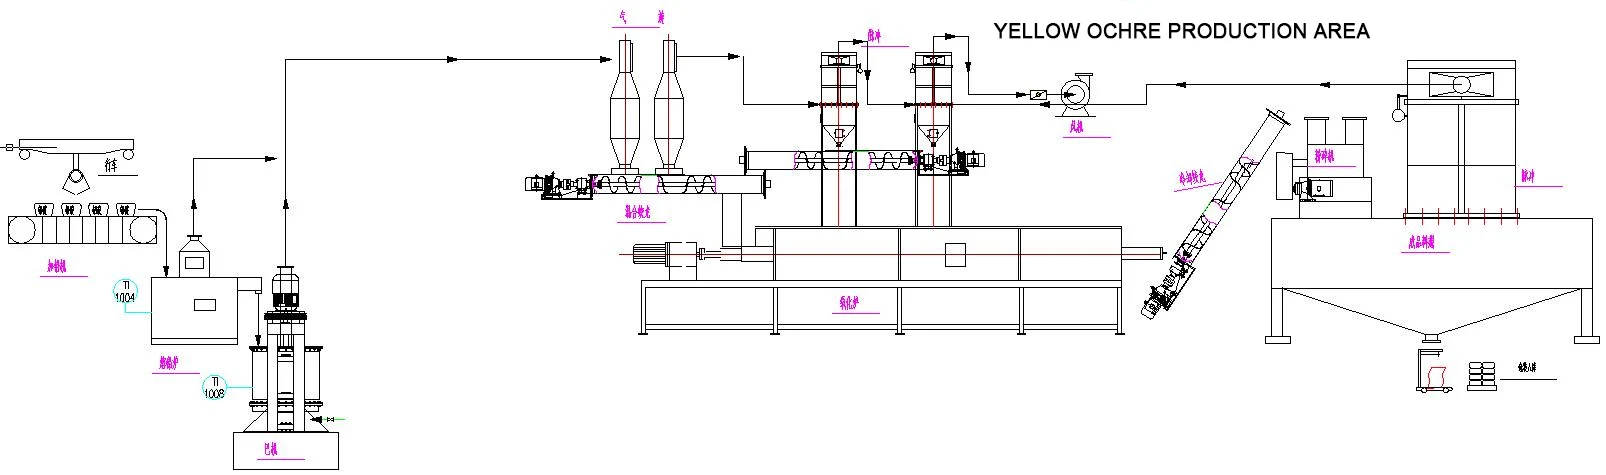
1. Бартон Глодалица
|
Број секвенце |
Име уређаја |
количина |
моћ |
Материјал |
параметар |
|
1 |
Аутоматски водени транспорт |
1 |
1.5 |
К235 |
Харбински лежајеви, Дененг Моторс (енергетска ефикасност првог нивоа), и третман за смањење уља |
|
2 |
Пећ за топљење олова |
1 |
15 |
310ССТАИНЛЕСС челик |
Унутрашње грејање и спољни гријање су доступне. Опрема је дизајнирана за температурни опсег од 0-550 степени. Материјал је 321 Нема нехрђајућег челика (издржава температуру од 780 степени) са температурним сензором |
|
3 |
Горионик горионик |
1 |
/ |
|
Риелло горионик |
|
4 |
Оксидациона пећ 1500 (Поклопац плоче Δ16 Флане Δ25) |
1 |
45 |
310С нехрђајући челик, БУЦКЕТ Δ14 Дно дно Δ40 |
310С нехрђајући челик (издржати температуру од 1180 степени), Барвер Δ14 Боттом Δ40, Дененг мотор (једна енергетска ефикасност једног разреда), Харбински лежајеви, опрема је дизајнирана да ради на температури од 0-600 степени, са уређајем за сензори температуре |
|
5 |
Основе особидације |
1 |
/ |
Прекривач за фондацију |
Изолација без цурења |
|
Број секвенце |
Име уређаја |
количина |
моћ |
Материјал |
параметар |
|
6 |
МЦ-ⅱ-108 Колекционар прашине |
1 |
2.2 |
К235Д3 |
Површина филтера 65 квадрат, Концентрација прашине <15г / м3, Ефикасност 99,5% |
|
7 |
Вентилатор од 15кВ |
1 |
15 |
9-19-5.6 15кВ |
Притисак ваздуха 7400, проток 3200, Дененг Мотор (енергетска ефикасност у првом нивоу) |
|
8 |
Вентил за пражњење у облику звезде |
4 |
1. 1 * 4 |
Механичко и електрично одвајање |
Механичко и електрично одвајање, 4 литре / рев |
|
9 |
400 сепаратор циклона |
2 |
/ |
К235Д3 |
Површина филтера 90 квадрат, ефикасност 92% |
2 Иеллов одељак за прављење вођеног праха
|
Серијски број |
Име уређаја |
количина |
моћ |
Намидати |
Намидати |
|
1 |
Жута окер пећ (7,5 метара дугачка рижа) |
1 |
55 |
500 заварених цеви |
310С нехрђајући челик (издржати температура 1180 степени), Дененг мотор (енергетска ефикасност у првом нивоу), Хал бин лежајеви, опрема је дизајнирана да ради на температури од 0-730 степени |
|
2 |
Транспортна трака за хлађење |
1 |
1.5 |
Φ159,2 пиринач |
К235, преношење брзине 350кг / х, Температура материјала ≤55 Дененг Мотор (енергетска ефикасност првог нивоа), Третман за смањење ума |
|
3 |
Транспортна трака за хлађење |
1 |
2.2 |
Φ219 × 4.5 пиринач |
304 Нерђајући челик, преношење брзине 400кг / х, Температура материјала ≤34 степени, Дененг мотор (енергетска ефикасност првог нивоа), третман за смањење ума |
3. Одељак за дробљење
|
Серијски број |
Име уређаја |
количина |
моћ |
Намидати |
Намидати |
|
1 |
Силос, вијак транспортна трака |
1 |
1.5 |
|
Капацитет складиштења 1500кг, Преношење брзине 1т / х, Температура материјала је нормална температура, Дененг мотор (енергетска ефикасност првог нивоа), РЕДУЦЕР ТРЕТМАН УЉА, Колекција паковања и прашине |
|
2 |
Цицлоне Сцреенинг Мацхине |
1 |
2.2 |
К235 |
Капацитет скрининга ≥500кг / х, Сцреенинг Финосс ≤200хеад |
|
3 |
МЦ-ⅱ-48 Колекционар прашине |
1 |
/ |
К235Д3 |
Подручје филтрације 48 квадрат, Концентрација прашине <12г / м3, Ефикасност 99,5% |
|
4 |
Колекционар прашине за микро цев |
1 |
/ |
|
Подручје филтрације 70 квадратних метара, Концентрација прашине <0,03 г / м², Ефикасност 99,85% |
4. Сектор за паковање
|
Серијски број |
Име уређаја |
количина |
моћ |
Намидати |
Намидати |
|
1 |
Завршена машина за паковање производа |
1 |
5 |
|
Оловни прах, контакт материјали 304 Нерђајући челик, третман тефлона |
|
2 |
Фиксна вожња |
1 |
2 |
|
2 тона |
|
3 |
Кутија за складиштење |
1 |
/ |
|
304 Нерђајући челик |
|
4 |
платформа |
1 |
/ |
|
|
5. Помоћна опрема
Електрични уређаји, каблови: електрични уређаји ПЛЦ Контрола, ручни и аутоматски модови, са алармама за грешке електрични уређаји: делики контакт, Сиеменс Екран, Делики модул, делики инвертер, главни прекидач Цхинт (Делики)
Хот Тагс: Нова жута опрема за производњу линије
Пошаљи упит
Слободно пошаљите свој упит у форму испод. Одговорићемо вам у року од 24 сата.
Повезани производи
-
WhatsApp
-
E-mail
X
Користимо колачиће да бисмо вам понудили боље искуство прегледања, анализирали саобраћај на сајту и персонализовали садржај. Коришћењем овог сајта прихватате нашу употребу колачића.
Политика приватности